Stroj za lepljenje robov HK 465X-1 45°
Tehnični videoposnetki
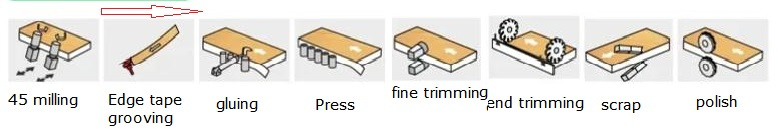
Tehnični parametri
| HK-465x-1 | |||
| Celotna dimenzija |
5226*745*1625 mm | obdelovanec hitrost |
20–25 m/min |
|
Debelina roba bend |
0,35–3 mm | Nazivni tlak | 0,6 kg |
| Delovna teža | T | Prenesite moč motorja | 4 kW |
| Širina lista |
40 mm | skupna moč |
12,2 kW |
| Debelina pločevine |
9–60 mm | Najmanjša dolžina obdelave |
150 mm |
| napetost |
380 V 50 Hz | Oblike dela |
popolnoma avtomatski |
Značilnosti stroja
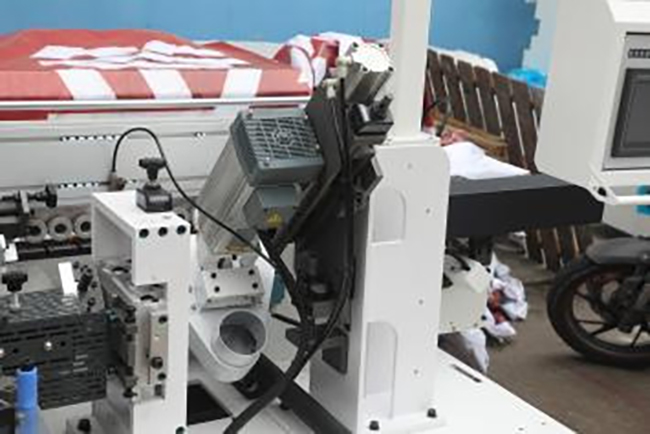
Nagnjeno predrezkanje
Rezkanje poševnega roba, fiksni mehanizem za predhodno rezkanje 45°, žaganje in drobljenje roba rezalne deske, kar izboljša učinek tesnjenja poševnega roba.
Lepljenje pod naklonom
Premaz lepila za poševne robove in mehanizem za stiskanje lahko enakomerno naneseta lepilo na poševno ravnilo in brezhibno zlepita tesnilo poševnega roba.

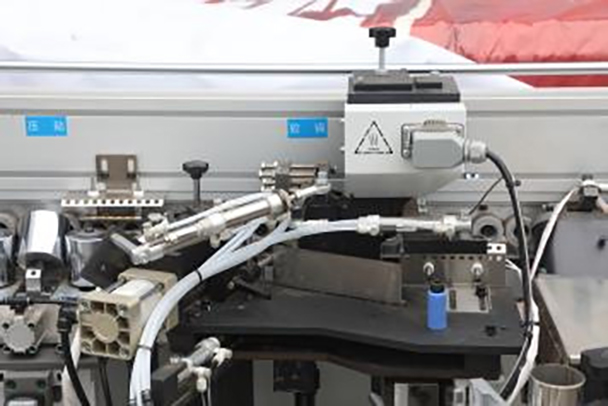
Lepljenje pod naklonom
Z lepilno posodo nanesite lepilo na pnevmatsko stikalo. Lepilo se nanese enakomerno in linija lepila je tanka.
Urezovanje robnega traku
Zarezovanje utorov v robnem traku, zarezovanje in graviranje traku
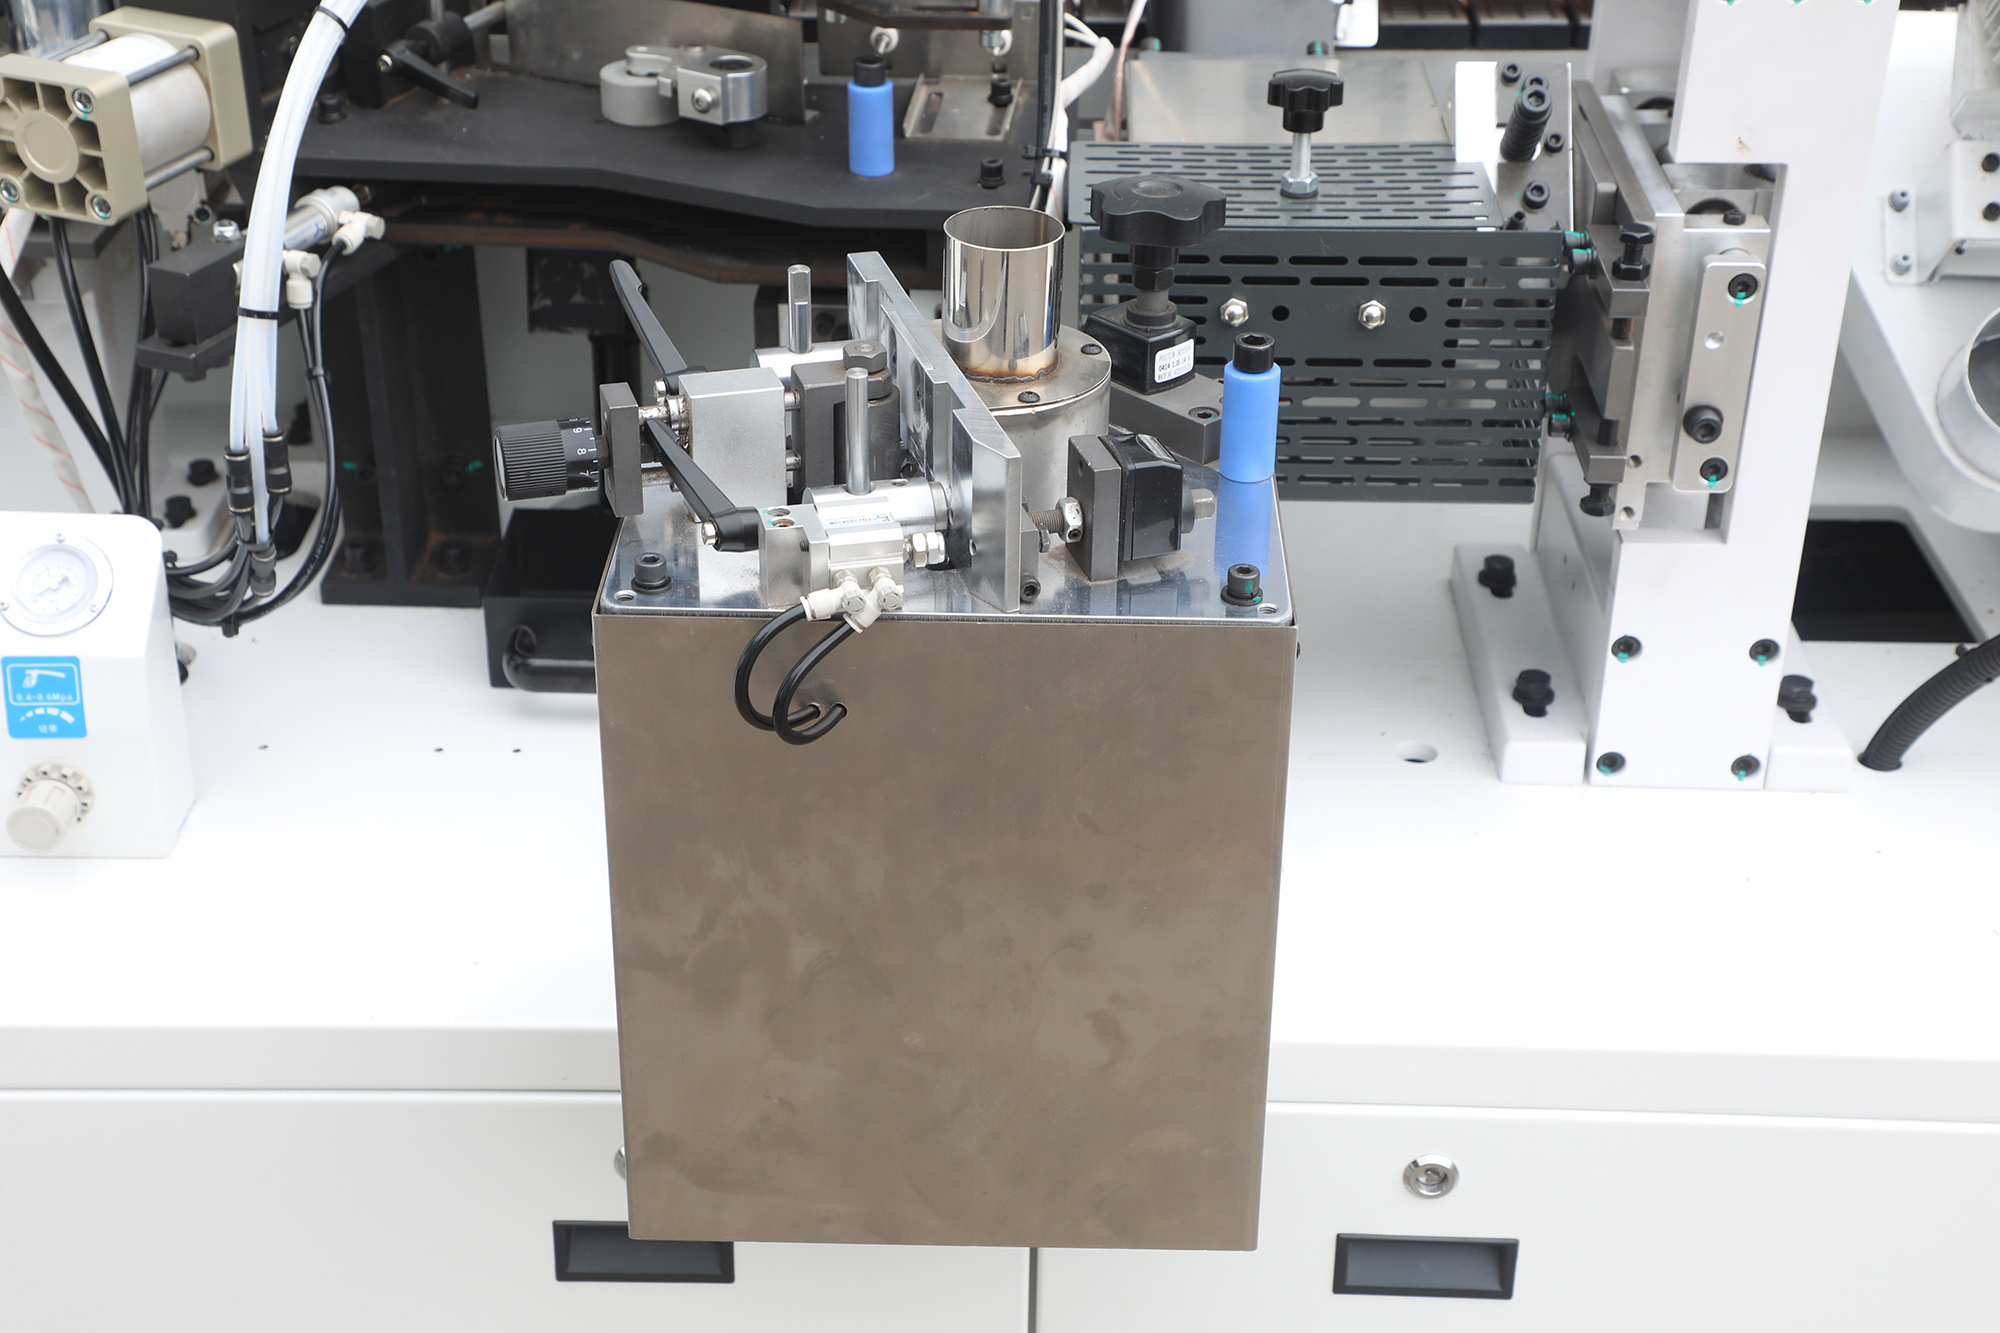
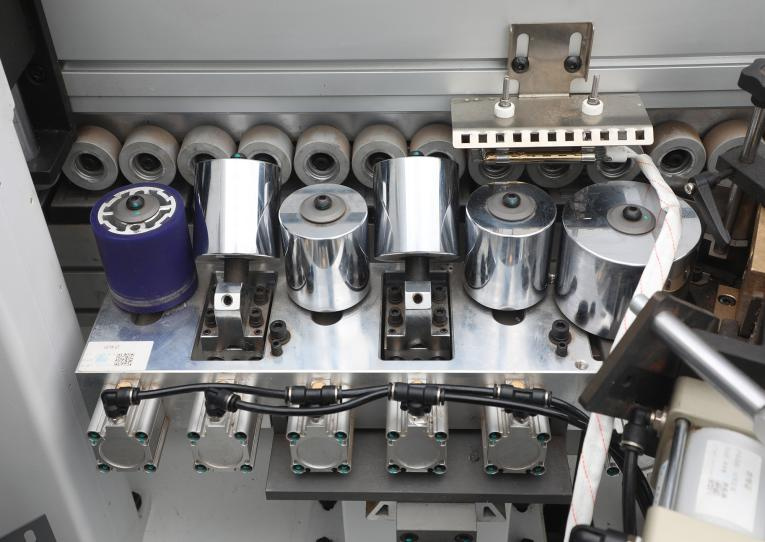
Nagnjeni pritisk
Poševno ravno stiskanje lahko zagotovi popolno kombinacijo robnega traku in roba plošče, kar izboljša lepoto in vzdržljivost plošče. Ta postopek se običajno uporablja pri izdelavi pohištva, obdelavi dekorativnih materialov itd.
Končno rezanje
Neodvisno splakovanje ima ločeno podporno podlago in vodilo, da se učinkovito preprečijo medsebojne vibracije, ki vplivajo na učinek splakovanja. Sprednje in zadnje splakovanje sta opremljena z blažilniki, ki učinkovito preprečujejo vpliv vibracij, ki jih povzročajo udarci.
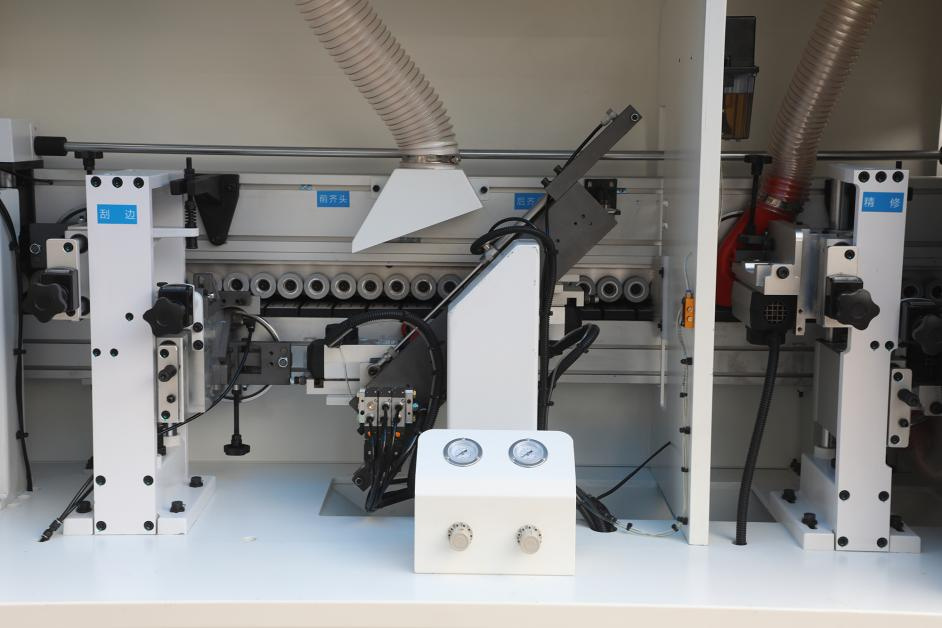
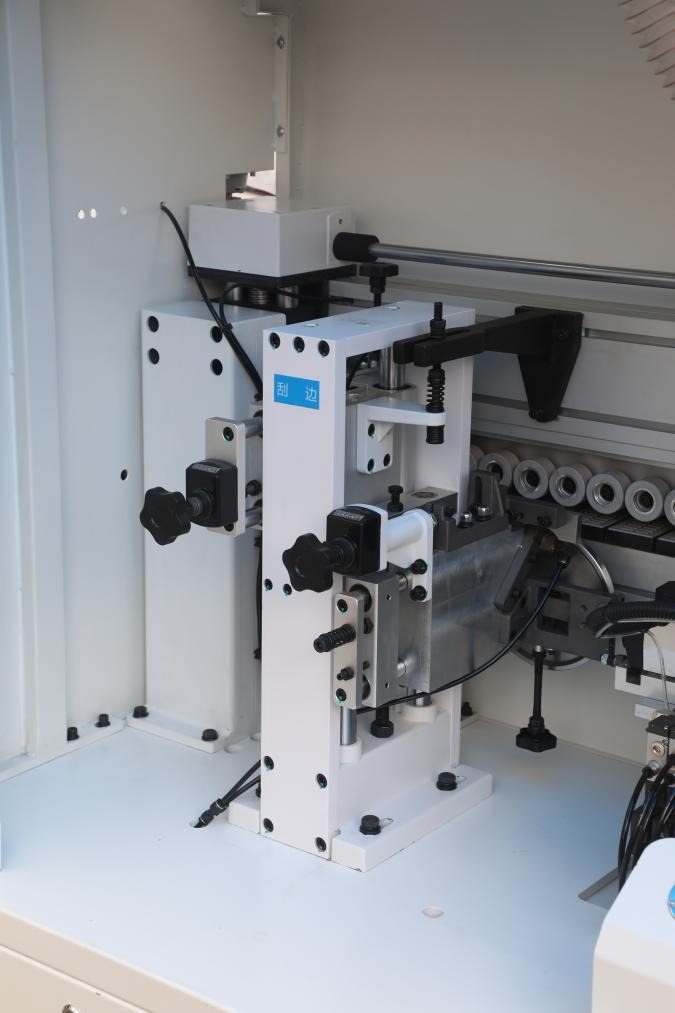
Strganje
Glede na debelino robnega traku se lahko strgalo robov fleksibilno uporablja za strganje. Strganje je mogoče prosto preklapljati, da je lok robnega traku bolj gladek.
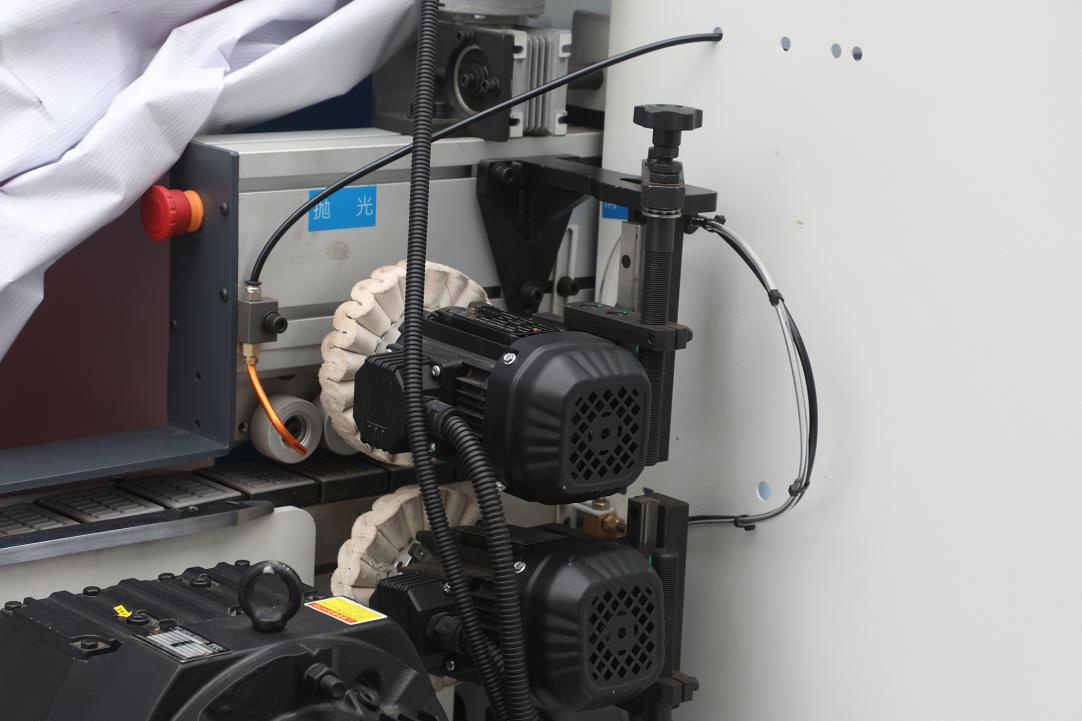
Poliranje
Obdelano ploščo očistita dva polirna kolesa, ki se vrtita z veliko hitrostjo, zaradi česar je robno zatesnjen del bolj gladek in lepši, polirna kolesa pa se enakomerno obrabljajo.